

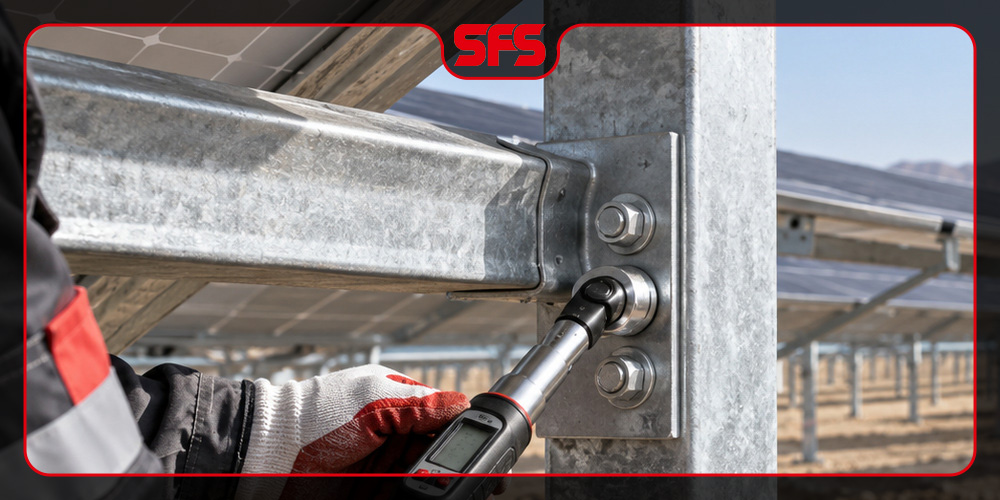
بازرسی استراکچر خورشیدی باید از مدارک و متریال شروع شود و تا هندسه، پایه، اتصالات، پوشش، مسیر کابل، اصلاحات و پرونده تحویل ادامه پیدا کند. کنترل قابل دفاع، برای هر آیتم روش بررسی، معیار پذیرش، وضعیت، عکس و مسئول اصلاح دارد؛ امضای یک فرم کلی بهتنهایی کنترل کیفیت نیست.
بازرسی را به چهار نقطه کنترل تقسیم کنید
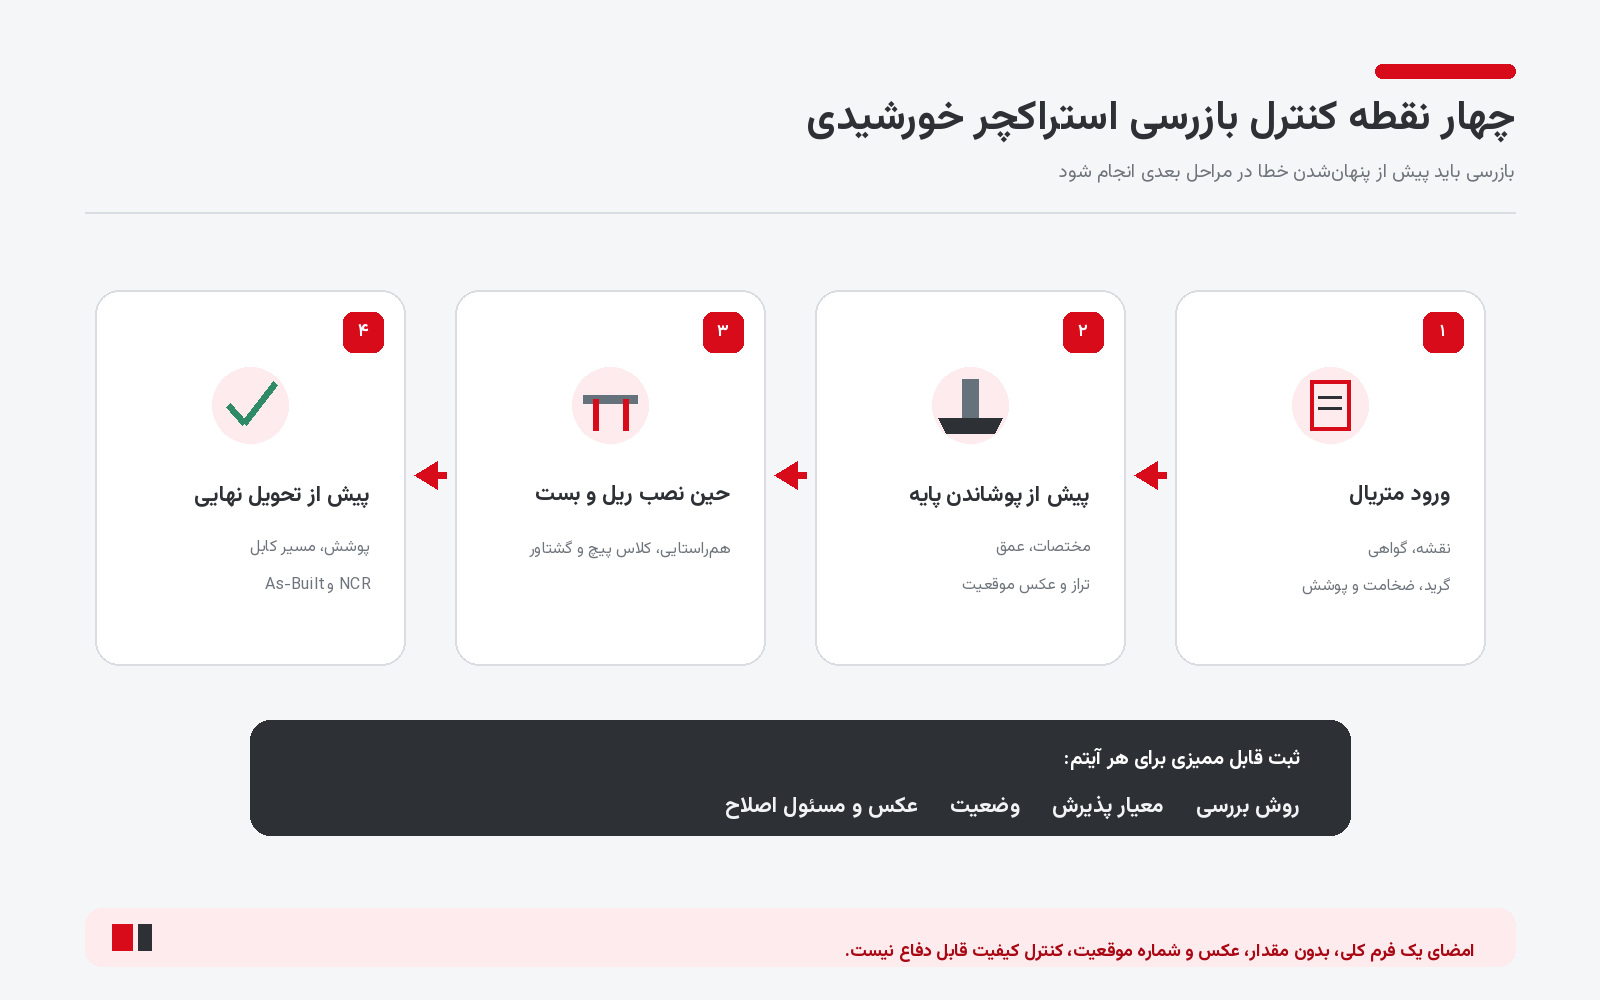
برای جلوگیری از کشف دیرهنگام خطا، بازرسی را در چهار نقطه انجام دهید: پیش از ارسال یا ورود متریال، پیش از پوشاندن یا بتنریزی پایه، حین نصب ریل و بست، و پیش از تحویل نهایی. هر نقطه باید Hold Point یا Witness Point مشخص داشته باشد تا مسئول پروژه بداند چه زمانی اجازه ادامه کار صادر میشود.
کنترل مدارک و متریال
| آیتم | روش کنترل | معیار پذیرش | وضعیت |
| نقشه و Revision | مقایسه نسخه اجرا با آخرین نقشه تأییدشده | شماره نسخه یکسان و قابل ردیابی | □ قبول □ اصلاح |
| گواهی متریال | بررسی شماره ذوب، گرید و ضخامت | مطابق سفارش و محاسبات | □ قبول □ اصلاح |
| ابعاد و پانچ | اندازهگیری نمونه و کنترل تلورانس | طبق نقشه ساخت | □ قبول □ اصلاح |
| پوشش | کنترل گواهی، ظاهر و نقاط آسیبدیده | بدون پوستهکنی و با ترمیم مصوب | □ قبول □ اصلاح |
کنترل پایه و هندسه نصب
| کنترل | روش پیشنهادی | مدرک ثبت |
| مختصات پایه | اندازهگیری نسبت به محورهای نقشه | نقشه As-Built یا برداشت نقشهبردار |
| عمق یا تراز پایه | مقایسه با مقدار طراحی | فرم کنترل پایه و عکس |
| شاقول و تراز ریل | تراز لیزری یا ابزار کالیبره | گزارش اندازهگیری |
| فاصله ردیفها | اندازهگیری چند نقطه در هر زون | جدول برداشت و تلورانس |
| زاویه پنل | کنترل شیب و جهت واقعی | گزارش هندسه و عکس |
کنترل پیچ، بست و گشتاور
شماره و کلاس پیچ، واشر، مهره و بست را با نقشه و دستورالعمل سازنده تطبیق دهید. گشتاور را از مشخصات همان اتصال بگیرید؛ یک عدد عمومی برای همه پیچها قابل تعمیم نیست. ابزار گشتاور باید کالیبره باشد و نمونههای کنترلشده با شماره، تاریخ و نتیجه ثبت شوند. در اتصالات پوششدار، تغییر اصطکاک میتواند رابطه گشتاور و پیشبار را عوض کند.
پوشش و آسیبهای حین اجرا
لبه برش، سوراخ، خطوخش، تماس فولاد با فلز متفاوت، آب محبوس و نقاطی که پوشش در حمل آسیب دیده است، باید بررسی شود. روش ترمیم باید در مشخصات پوشش آمده باشد؛ رنگکردن سلیقهای روی پوشش اصلی ممکن است دوام یا چسبندگی را تغییر دهد. برای شناخت فرآیند، صفحه خدمات زینک فلیک و دستورالعمل واقعی محصول را کنار هم ببینید.
پرونده تحویل قابل ممیزی
- نقشه As-Built و فهرست Revisionها
- گواهی متریال، پوشش و کالیبراسیون ابزار
- چکلیستهای امضاشده هر زون
- عکس نقاط حساس با تاریخ و کد موقعیت
- فهرست NCRها، اصلاحات و تأیید بستهشدن آنها
- دستورالعمل نگهداری، گشتاوربندی و بازرسی دورهای
نمونه ثبت عدم انطباق
برای هر NCR، فقط عبارت «اصلاح شود» ننویسید. آیتم، محل، عکس، مرجع نقشه، ریسک، اقدام اصلاحی، مسئول، مهلت و مدرک بستهشدن را ثبت کنید. این روش اختلاف هنگام تحویل را کم و داده لازم برای نگهداری آینده را حفظ میکند.
چکلیست نهایی کوتاه
- همه اعضا با نقشه آخر تطبیق داده شدهاند
- پایهها، ریلها و ردیفها تراز و همراستا هستند
- پیچها و بستها با کلاس و گشتاور درست کنترل شدهاند
- پوشش و نقاط ترمیمشده مستند هستند
- مسیر کابل و دسترسی تعمیر مسدود نیست
- هیچ NCR باز بدون تصمیم کتبی باقی نمانده است
بازرسی خوب، گزارش تصویری و قابل پیگیری تولید میکند؛ نه فقط امضا. با همین رویکرد میتوان اختلاف بین نقشه، محصول، اجرا و تحویل را پیش از راهاندازی پیدا کرد.
نمونهبرداری را به ریسک وصل کنید
بازرسی صددرصدی هندسه همیشه ممکن نیست، اما نمونهبرداری تصادفی بدون توجه به ریسک نیز کافی نیست. نقاط نزدیک آبراهه، شیب زیاد، تغییر خاک، انتهای ردیف، محل برش و قطعات ترمیمشده را بهعنوان نقاط حساس انتخاب کنید. تعداد نمونه، سطح پذیرش و روش تشدید کنترل در صورت مشاهده خطا باید در برنامه کیفیت پروژه نوشته شود.
بازرسی دوره بهرهبرداری
پس از تحویل، برنامه بازرسی را به پایان ساخت محدود نکنید. بازدید دورهای باید خوردگی، شلشدن پیچ، تغییر شکل، آب محبوس، رشد گیاه، آسیب کابل و جابهجایی پایه را ثبت کند. عکس قبل و بعد، عدد گشتاور در صورت مجازبودن و وضعیت اصلاحات، روند خرابی را قابل تحلیل میکند. تناوب بازرسی به محیط، باد و برف و توصیه سازنده وابسته است.
خطاهای پرتکرار در کارگاه
- برش یا سوراخکاری بدون ثبت و ترمیم مصوب
- قرارگرفتن واشر یا بست در جهت اشتباه
- فاصلهگذاری متفاوت پایهها در یک ردیف
- بستهشدن دسترسی تعمیر با کابل یا مصالح
- ثبت «تأیید شد» بدون عکس و شماره موقعیت
تفاوت کنترل کیفیت و بازرسی تحویل
کنترل کیفیت باید حین ساخت و نصب، خطا را همان زمان پیدا و متوقف کند؛ بازرسی تحویل بیشتر برای اطمینان از کاملبودن مدارک و وضعیت نهایی است. اگر همه کنترلها به روز آخر موکول شوند، اصلاح پانچ، جابهجایی پایه یا تعویض قطعه هزینه و زمان زیادی خواهد داشت. برنامه کیفیت را با مسئولیت سازنده، پیمانکار نصب، ناظر و کارفرما تفکیک کنید و برای هرکدام نقطه امضا داشته باشید.
حداقل اطلاعات فرم هر آیتم
در فرم بازرسی برای هر آیتم چهار خانه جدا داشته باشید: روش اندازهگیری، معیار پذیرش، وضعیت و مدرک. عبارتهای مبهمی مانند «مناسب است» یا «طبق نقشه» بدون شماره نقشه و مقدار قابل کنترل نیستند. اگر آیتمی قابل اندازهگیری نیست، دلیل، مرجع تصمیم و نام تأییدکننده را ثبت کنید تا فرم بعداً برای نگهداری و ممیزی نیز قابل استفاده باشد.
پرسش های متداول
آیا این چکلیست جایگزین ناظر است؟
خیر. چکلیست ابزار ثبت کنترل است و مسئولیت طراحی، نظارت و تأیید فنی را حذف نمیکند.
آیا برای همه پیچها یک گشتاور کافی است؟
خیر. گشتاور به کلاس پیچ، قطر، پوشش، روانکاری و مشخصات اتصال وابسته است.
عکسها در پرونده تحویل چه کاربردی دارند؟
موقعیت و وضعیت اجرا را مستند میکنند و برای پیگیری اصلاحات و بازرسیهای دورهای ارزش دارند.


